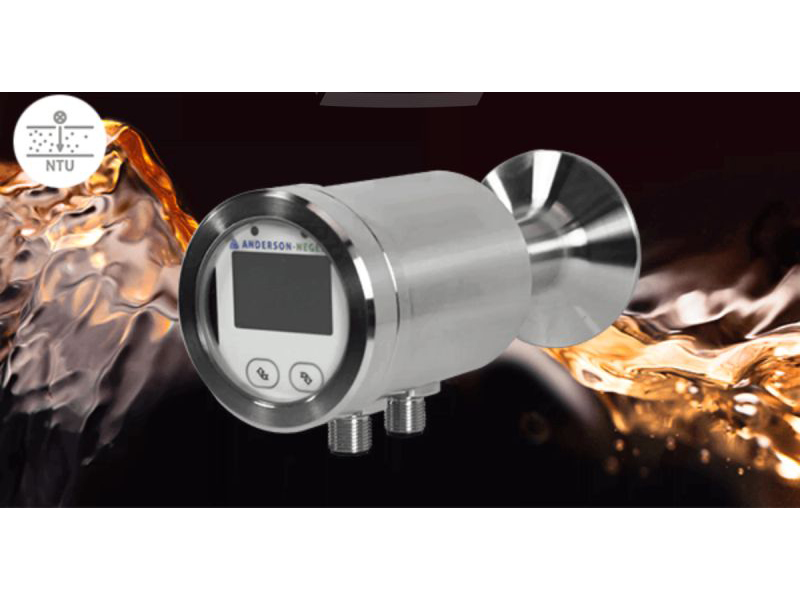
Consistent product quality starts with accurate process measurement. The Anderson-Negele ITM-51 Backscatter Turbidity Sensor is designed for hygienic food, beverage, dairy, and brewing applications where reliable turbidity monitoring is essential.
Key benefits include:
- Precise backscatter turbidity measurement for hygienic processes
- Continuous monitoring of product quality and process conditions
- Ideal for product differentiation, interface detection, and process optimisation
- Hygienic design for CIP/SIP applications
- Robust stainless steel construction for long-term reliability
- Seamless integration into modern process automation systems
The ITM-51 helps manufacturers improve product consistency, reduce product losses, and optimise production efficiency through dependable, real-time turbidity measurement.
Raymond Karsten
Instek Control (Pty) Ltd
Tel. +27 12 998 6326
info@instek.co.za
www.instek.co.za